কংক্রিট লিফটিং লগ, যাকে লিফটিং অ্যাঙ্কর বা ইরেকশন অ্যাঙ্করও বলা হয়, হল এমবেডেড ইস্পাত সংযোগ বিন্দু যা ক্রেন হুক থেকে কংক্রিটেই একটি প্রিকাস্ট কংক্রিট উপাদানের ওজন স্থানান্তর করে। প্রাচীরের প্যানেল, বিম, কলাম, বা সিঁড়ি ভেঙে ফেলা, স্ট্যাক করা, পরিবহন করা বা খাড়া করার আগে, অন্তত একটি সঠিক আকারের লাগ ইতিমধ্যে উপাদানটিতে নিক্ষেপ করা আবশ্যক। সবচেয়ে গুরুত্বপূর্ণ উত্তোলনের সিদ্ধান্তগুলি - নোঙ্গরের ধরন, কাজের লোডের সীমা, প্রথম উত্তোলনে কংক্রিটের শক্তি, প্রান্তের দূরত্ব এবং স্লিং অ্যাঙ্গেল - সাইটের পরিবর্তে ডিজাইন এবং ফর্মওয়ার্ক পর্যায়ে নিতে হবে।
এই নির্দেশিকাটি ব্যাখ্যা করে যে কংক্রিট লিফটিং লগগুলি কী, তারা কীভাবে উত্তোলনের ক্লাচগুলির সাথে কাজ করে, কীভাবে লোড রেটিং এবং নিরাপত্তার কারণগুলি অনুশীলনে আচরণ করে এবং কীভাবে সঠিক অ্যাঙ্কর নির্বাচন এবং ইনস্টল করতে হয় যাতে প্রতিটি লিফ্ট অনুমানযোগ্য, পুনরাবৃত্তিযোগ্য এবং নিরাপদ হয়৷
একটি কংক্রিট উত্তোলন লগ আসলে কি করে
যখন একটি প্রিকাস্ট উপাদান ছাঁচ থেকে বেরিয়ে যায়, তখন ক্রেন এবং কয়েক টন কংক্রিটের মধ্যে একমাত্র লোড-ভারিং সংযোগ হল লিফটিং লগ। একটি লগ দুটি জোন আছে. এমবেডেড জোনটি পাঁজর, একটি বাঁকানো প্লেট বা একটি হেডড স্টাড দিয়ে আকৃতির হয় যাতে এটি পার্শ্ববর্তী কংক্রিটের সাথে একটি শক্তিশালী যান্ত্রিক বন্ধন তৈরি করতে পারে। উন্মুক্ত অঞ্চল, সাধারণত একটি লুপ, একটি চোখ বা একটি ফ্ল্যাট সকেট, ফর্মওয়ার্কের মুখে বসে এবং এটি সেই অংশ যা লিফটিং ক্লাচটি লিফটের সময় গ্রিপ করে।
কিভাবে লোড সিস্টেমের মাধ্যমে ভ্রমণ
একটি স্ট্যান্ডার্ড লিফটের জোর পথ হল: ক্রেন হুক, স্লিং বা স্প্রেডার বিম, লিফটিং ক্লাচ, এক্সপোজড অ্যাঙ্কর হেড, এমবেডেড অ্যাঙ্কর বডি এবং সবশেষে কংক্রিট এবং এর রিইনফোর্সমেন্ট। অ্যাঙ্কর হল এই চেইনের একমাত্র লিঙ্ক যা কংক্রিট শক্ত হয়ে গেলে অভ্যন্তরীণভাবে পরিদর্শন করা যায় না। যদি লগ ছোট আকারের হয়, বা ভুল কোণে ইনস্টল করা হয়, তাহলে উপাদানটি ক্রেন থেকে ঝুলে না যাওয়া পর্যন্ত সমস্যাটি লুকিয়ে থাকে। এটি নির্বাচন এবং ইনস্টলেশনের পর্যায়গুলিকে অন্য যে কোনও কারচুপির উপাদানের চেয়ে বেশি গুরুত্বপূর্ণ করে তোলে।
সাধারণ উত্তোলন লগ বিন্যাস
প্রিকাস্ট প্ল্যান্টগুলি অল্প সংখ্যক লগ ফরম্যাটের সাথে কাজ করে এবং প্রত্যেকটির উপাদান জ্যামিতি এবং উত্তোলন পদ্ধতির উপর নির্ভর করে স্পষ্ট সুবিধা রয়েছে।
| লগ ফরম্যাট | হেড জ্যামিতি | সংযোগ পদ্ধতি | সাধারণ উপাদান অ্যাপ্লিকেশন |
|---|---|---|---|
| ইরেকশন নোঙ্গর | একটি মাথাওয়ালা অশ্বপালনের উপর একক লুপ বা চোখ | স্প্রিং-লোডেড লিফটিং ক্লাচ | ওয়াল প্যানেল, কলাম, বিম, সিঁড়ি ফ্লাইট এক বা দুটি পয়েন্টে উত্তোলন করা হয়েছে |
| দুই ছিদ্র নোঙ্গর | দুটি ছিদ্রযুক্ত ছিদ্র সহ ফ্ল্যাট প্লেট | উভয় ছিদ্র দিয়ে শ্যাকল পিন বা দুই পায়ের স্লিং | প্রশস্ত ভারী স্ল্যাব, ডাবল টিজ, পরিবহন স্যাডল, মাল্টি-পয়েন্ট লিফটিং |
| থ্রেডেড সকেট অ্যাঙ্কর | অভ্যন্তরীণভাবে থ্রেডেড হাতা পৃষ্ঠের সাথে ফ্লাশ | বিচ্ছিন্নযোগ্য আইবোল্ট বা উত্তোলন স্পিগট | থ্রেড ভেঙে ফেলা, অস্থায়ী ব্রেসিং, বারবার সংযোগ বিন্দু |
ইরেকশন অ্যাঙ্কর এবং টু-হোল অ্যাঙ্কর হল দুটি ফর্ম্যাট যা সাধারণত কাঠামোগত কংক্রিট উত্তোলনের জন্য সরবরাহ করা হয়; উভয়ই একটি সামঞ্জস্যপূর্ণ ক্লাচ এবং স্লিং হার্ডওয়্যারের সাথে ব্যবহার করার জন্য ডিজাইন করা হয়েছে।
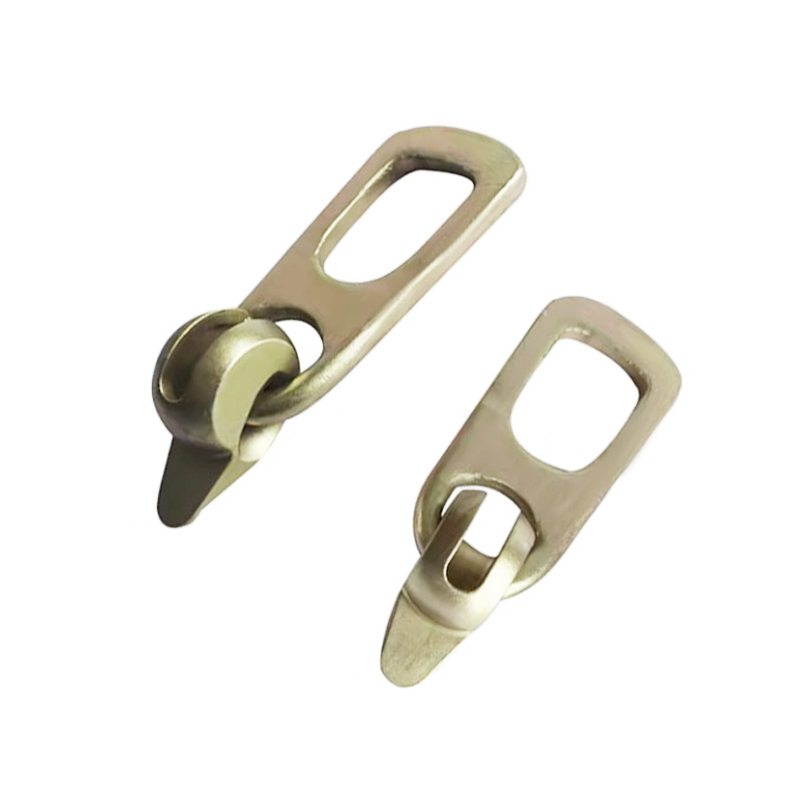
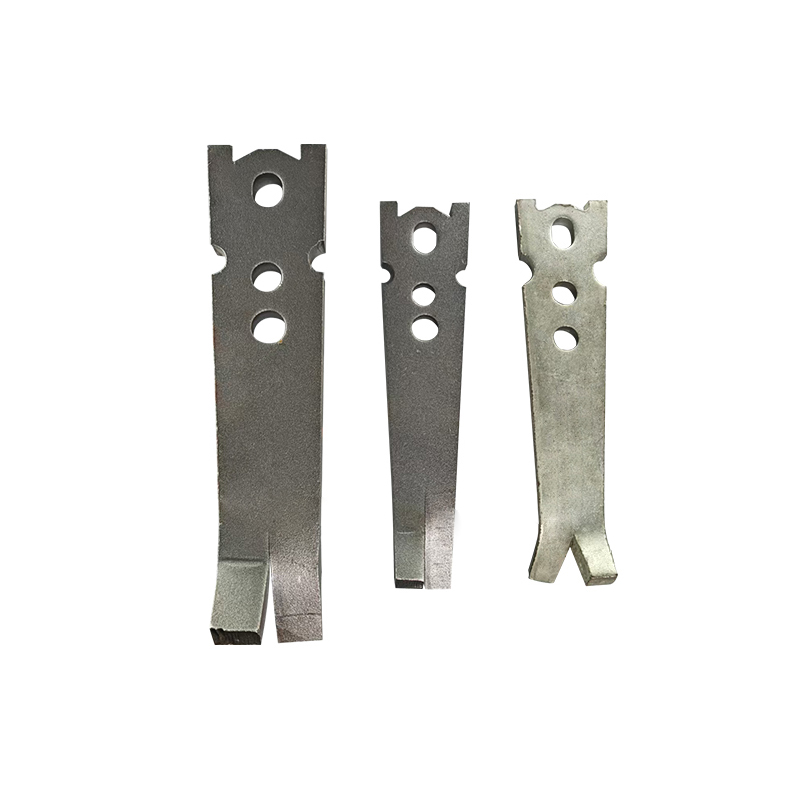 স্ট্রাকচারাল কংক্রিট উত্তোলনের জন্য ইরেকশন অ্যাঙ্কর এই ইরেকশন অ্যাঙ্করটি প্রিকাস্ট কংক্রিট উপাদানগুলিকে সুরক্ষিত করার জন্য একটি উত্তোলন ক্লাচের সাথে দম্পতির জন্য ডিজাইন করা হয়েছে, উচ্চ লোড ক্ষমতা, টেকসই নির্মাণ এবং চাহিদাপূর্ণ পরিবেশের জন্য জারা প্রতিরোধের বৈশিষ্ট্যযুক্ত। পণ্য দেখুন →
একটি লিফটিং ক্লাচের সাথে কীভাবে একটি লিফটিং লগ যুক্ত হয়৷
একটি লিফটিং ক্লাচ হল কাপলিং উপাদান যা উন্মুক্ত লগ হেডের উপর লক করে। অপারেটর একটি স্প্রিং-লোডেড পিনটি পিছনে টেনে নেয়, ক্লাচের চোয়ালটি অ্যাঙ্করের মাথার উপর স্লাইড করে এবং পিনটি ছেড়ে দেয়। পিনটি অ্যাঙ্কর হেডের একটি মেশিনযুক্ত লকিং খাঁজের মধ্যে স্ন্যাপ করে, একটি ইতিবাচক যান্ত্রিক সংযোগ তৈরি করে যা সেকেন্ডের মধ্যে নিযুক্ত হতে পারে, এমনকি উপাদানটি নাগালের বাইরে থাকলেও। উপাদান সেট করার পরে ক্লাচ ছেড়ে দেওয়ার জন্য একই ক্রিয়া বিপরীতে কাজ করে।
কেন একটি শেকলের পরিবর্তে একটি ক্লাচ ব্যবহার করবেন এবং একটি লুপড ল্যাগের চারপাশে স্লিং করবেন? ক্লাচ সংযোগটি দ্রুত, শক্ত, এবং অ্যাঙ্কর হেডকে কংক্রিটের পৃষ্ঠের সাথে প্রায় ফ্লাশ করে বসতে দেয়, যা ডিমোল্ডিং, স্ট্যাকিং এবং ফিনিশিংকে সহজ করে। ফ্লাশ হেডটি প্রসারিত লুপগুলিকেও এড়িয়ে যায় যা স্লিংগুলি আটকাতে পারে বা শ্রমিকরা যখন স্তুপীকৃত প্যানেলের মধ্যে হাঁটতে পারে তখন আঘাতের কারণ হতে পারে।
অ্যাঙ্কর হেডের সাথে ক্লাচ মেলানো
ক্লাচ-টু-অ্যাঙ্কর সামঞ্জস্যতা জ্যামিতির বিষয়, শুধুমাত্র ব্র্যান্ড নয়। ক্লাচ চোয়াল অবশ্যই নোঙ্গর মাথার বাইরের ব্যাস এবং প্রোফাইলের সাথে মেলে এবং লকিং পিনটি অবশ্যই খাঁজে সঠিকভাবে বসতে হবে। একটি নোঙ্গর মাথায় ব্যবহার করা একটি সিস্টেমের একটি ক্লাচ অন্যটির থেকে একটি নিখুঁত ফিট মনে হতে পারে, তবে ভারবহন এলাকাটি খুব ছোট বা ভুলভাবে সংযোজিত হতে পারে, যার ফলে মাথাটি লোডের নিচে বিকৃত হতে পারে। সর্বদা প্রস্তুতকারকের সামঞ্জস্যের টেবিল যাচাই করুন বা একটি সম্পূর্ণ অ্যাঙ্কর-এন্ড-ক্লাচ সিস্টেম ব্যবহার করুন।
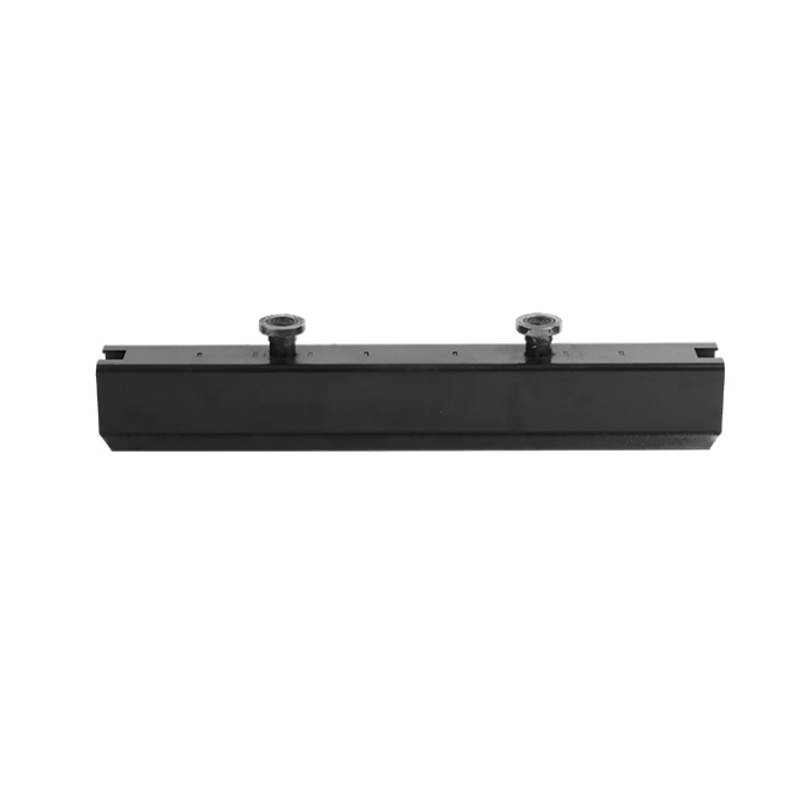
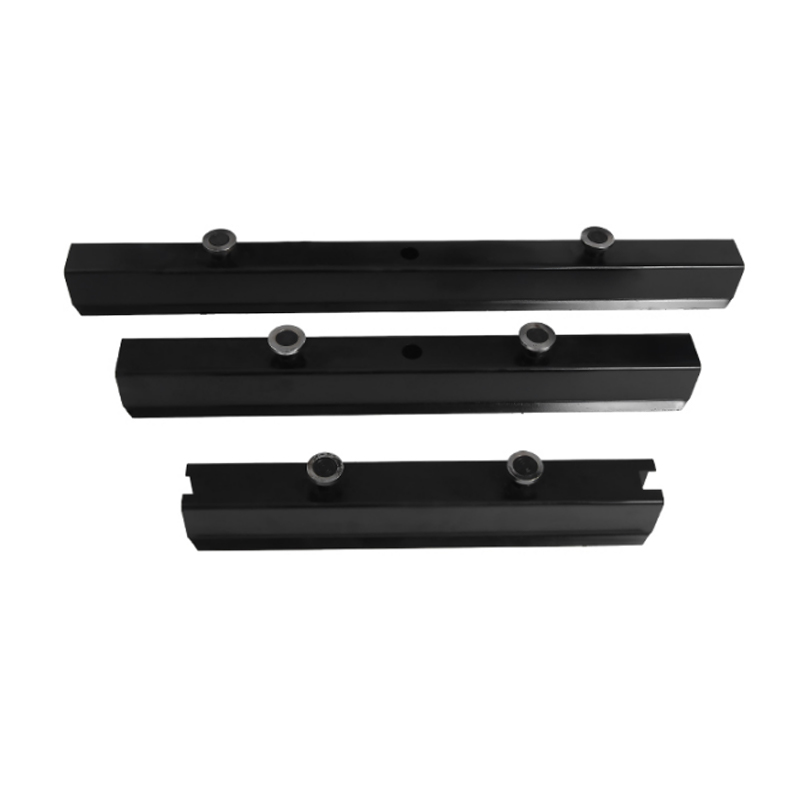 প্রিকাস্ট ছাঁচের জন্য ম্যাগনেটিক এজ টাচ সিস্টেম এই ম্যাগনেটিক এজ টাচ সিস্টেমটি বিল্ট-ইন ম্যাগনেট এবং প্রিকাস্ট মোল্ড ফিক্সিংয়ের জন্য একটি ঢালাই শেলকে একত্রিত করে, ম্যানুয়াল পুনরাবৃত্তি হ্রাস করে এবং একটি রোবট হ্যান্ড-গ্র্যাসিং হোল ডিজাইনের সাথে স্বয়ংক্রিয় উত্পাদন সমর্থন করে। পণ্য দেখুন →
লোড রেটিং, নিরাপত্তা বিষয়ক, এবং কংক্রিট শক্তি ভূমিকা
একটি কংক্রিট উত্তোলন লাগার নিরাপদ কাজের লোড নোঙ্গর উপর মুদ্রিত একক সংখ্যা নয়। এটি চারটি ভেরিয়েবলের উপর নির্ভর করে: নোঙ্গর স্টিলের চূড়ান্ত লোড, সুরক্ষা ফ্যাক্টর, উত্তোলনের মুহুর্তে কংক্রিটের শক্তি এবং প্রয়োগ করা শক্তির দিক।
আল্টিমেট লোড বনাম ওয়ার্কিং লোড
আল্টিমেট লোড হল সেই বল যেটায় লাগা বা পার্শ্ববর্তী কংক্রিট একটি নিয়ন্ত্রিত পরীক্ষায় ব্যর্থ হয়। ওয়ার্কিং লোড লিমিট (WLL) হল পরিষেবাতে অনুমোদিত সর্বাধিক লোড, নিরাপত্তা ফ্যাক্টর দ্বারা চূড়ান্ত লোডকে ভাগ করে গণনা করা হয়। কাস্ট-ইন লিফটিং অ্যাঙ্করগুলির জন্য, 2.5 থেকে 4.0 এর নিরাপত্তা বিষয়ক প্রিকাস্ট অনুশীলনে সাধারণ। মানব-উত্তোলন অ্যাপ্লিকেশন, যেমন কর্মীদের উপরে তোলা প্যানেল, সাধারণত সেই পরিসরের উচ্চ প্রান্তে বসে।
কেন কংক্রিট শক্তি আসল সীমা
অনুশীলনে, নোঙ্গর ইস্পাত খুব কমই ব্যর্থ প্রথম উপাদান। পুলআউট এবং কংক্রিটের প্রান্ত ভাঙ্গন ঘটে যখন কংক্রিটের লোড টেবিলে ধরে নেওয়া শক্তি থাকে না। একটি সাধারণ প্রিকাস্ট উদ্ভিদ অপেক্ষা করে যতক্ষণ না ঘনক্ষেত্র বা সিলিন্ডার পরীক্ষায় ন্যূনতম শক্তি দেখায় 15 থেকে 25 MPa demolding আগে, এবং অধিকাংশ নোঙ্গর লোড টেবিল অন্তত অনুমান 20 থেকে 30 MPa সম্পূর্ণ রেটেড ক্ষমতার জন্য। দুর্বল কংক্রিট দিয়ে উত্তোলন নিরাপত্তার কার্যকর মার্জিন হ্রাস করে এমনকি অ্যাঙ্করটি একেবারে নতুন হলেও।
| স্লিং লেগ এবং অনুভূমিক মধ্যে কোণ | স্লিং লেগ প্রতি লোড ফ্যাক্টর | ব্যবহারিক ক্ষমতা নির্দেশিকা |
|---|---|---|
| 90 ডিগ্রী (উল্লম্ব) | 1.00 | সম্পূর্ণ রেটেড WLL উপলব্ধ |
| 75 ডিগ্রী | 1.04 | নগণ্য deating |
| 60 ডিগ্রী | 1.15 | ক্ষমতা প্রায় 10% হ্রাস করুন |
| 45 ডিগ্রী | 1.41 | ক্ষমতা প্রায় 25% হ্রাস করুন |
| 30 ডিগ্রি | 2.00 | লাগগুলি তোলার জন্য সুপারিশ করা হয় না |
এই লোড ফ্যাক্টরগুলি স্লিং অ্যাঙ্গেল এবং লেগ ফোর্স (1 কোণের সাইন দ্বারা বিভক্ত) এর মধ্যে মৌলিক ত্রিকোণমিতিক সম্পর্ক থেকে আসে, যা কারচুপির গণনায় আদর্শ। বেশিরভাগ সরবরাহকারী লোড টেবিলে এই প্রভাবের কারণেই ঝুঁকে থাকা লিফটগুলির জন্য একটি কম কাজের লোড অন্তর্ভুক্ত থাকে।
কোণ উপেক্ষা করা হলে কি ঘটে
যদি উত্তোলন পরিকল্পনাটি একটি উল্লম্ব উত্তোলন ধরে নেয় তবে প্রকৃত স্লিংগুলি 30 ডিগ্রিতে বসে, প্রতিটি স্লিং পায়ের শক্তি দ্বিগুণ হয়। নোঙ্গর, যা সঠিকভাবে আকারের বলে মনে হচ্ছে, হঠাৎ তার দ্বিগুণ লোড বহন করছে। অনেক গজ ব্যর্থতা এইভাবে ঘটে, কারণ অ্যাঙ্করটি ছোট ছিল না, বরং প্রকৃত স্লিং অ্যাঙ্গেলটি কখনই গণনার মধ্যে অন্তর্ভুক্ত ছিল না। লগ নির্বাচন করার আগে প্রকৃত উত্তোলন জ্যামিতি সংজ্ঞায়িত করুন।
প্রান্তের দূরত্ব, অ্যাঙ্কর স্পেসিং এবং এমবেডমেন্ট গভীরতা
একটি লিফটিং লাগ তখনই তার পূর্ণ ক্ষমতা বিকাশ করে যখন শঙ্কু আকৃতির ব্রেকআউট প্রতিরোধ করার জন্য এর চারপাশে যথেষ্ট কংক্রিট থাকে। প্রতিটি ইনস্টলেশনের জন্য তিনটি জ্যামিতিক মান গুরুত্বপূর্ণ:
- ন্যূনতম প্রান্ত দূরত্ব - নোঙ্গরের কেন্দ্র থেকে নিকটতম মুক্ত প্রান্তের দূরত্ব। যদি এই মানটি খুব ছোট হয়, তবে উত্তোলনের সময় কংক্রিট ছিটকে যায়।
- ন্যূনতম অ্যাঙ্কর ব্যবধান - সংলগ্ন লগগুলির মধ্যে কেন্দ্র থেকে কেন্দ্রের দূরত্ব। ওভারল্যাপিং ব্রেকআউট শঙ্কু গ্রুপের মোট ক্ষমতা হ্রাস করে।
- ন্যূনতম এম্বেডমেন্ট গভীরতা - কংক্রিটের ভিতরে অ্যাঙ্কর বডির গভীরতা। এটি পুলআউট প্রতিরোধের জন্য উপলব্ধ কংক্রিটের পরিমাণ নিয়ন্ত্রণ করে।
| ওয়ার্কিং লোড ক্লাস | ন্যূনতম প্রান্ত দূরত্ব | ন্যূনতম অ্যাঙ্কর ব্যবধান | ন্যূনতম এমবেডমেন্ট গভীরতা | ন্যূনতম কংক্রিট বেধ |
|---|---|---|---|---|
| 3 t (30 kN) | 100 মিমি | 200 মিমি | 120 মিমি | 160 মিমি |
| 5 t (50 kN) | 120 মিমি | 240 মিমি | 140 মিমি | 200 মিমি |
| 8 t (80 kN) | 150 মিমি | 300 মিমি | 170 মিমি | 240 মিমি |
সারণীতে মানগুলি হল প্রিকাস্ট উত্তোলন অনুশীলনের উপর ভিত্তি করে নির্দেশিকা; সঠিক সংখ্যাগুলি অ্যাঙ্করের ধরন, কংক্রিট শক্তি এবং সরবরাহকারীর লোড ডেটার উপর নির্ভর করে এবং সরবরাহকারীর প্রকাশিত মানগুলি সর্বদা অগ্রাধিকার নেয়।
একটি লগ তার কাজ করতে পারে কিনা তা নির্ধারণ করে ইনস্টলেশন পদক্ষেপ
এমনকি একটি সঠিকভাবে নির্বাচিত নোঙ্গর ব্যর্থ হবে যদি এটি কংক্রিট স্থাপন করার আগে ফর্মওয়ার্কের মধ্যে দৃঢ়ভাবে স্থির না হয়। আধুনিক প্রিকাস্ট প্ল্যান্টে অ্যাঙ্করগুলি যেভাবে স্থাপন করা হয় তা নীচের ধাপগুলি প্রতিফলিত করে।
- কংক্রিট স্থাপন করার আগে ফর্মওয়ার্কের অ্যাঙ্করটি ঠিক করুন। একটি ডেডিকেটেড অ্যাঙ্কর পজিশনার বা ম্যাগনেটিক হোল্ডার ব্যবহার করুন যাতে লগ হেড ফ্লাশ করে বসে এবং কম্পনের সময় স্থানান্তর করতে না পারে।
- ইস্পাত ছাঁচে, চৌম্বকীয় অবস্থানকারীগুলি দ্রুততম বিকল্প কারণ তারা নোঙ্গরকে শক্তভাবে ধরে রাখে এবং অবিলম্বে ছেড়ে দেয়। কিভাবে শিখুন চুম্বক সন্নিবেশ করান কংক্রিট ঢেলে দেওয়ার আগে অ্যাঙ্কর পজিশনারটিকে ফর্ম ফেসটিতে লক করুন।
- নোঙ্গর মাথা এবং ফর্ম মুখ মধ্যে ফাঁক সীল. লকিং গ্রুভ বা থ্রেডগুলিতে পেস্ট ফুটো হলে, ক্লাচটি ভাঙার পরে সঠিকভাবে জড়িত হবে না।
- শক্তিবৃদ্ধি অবস্থান করুন যাতে এটি অ্যাঙ্কর বডির সাথে সংঘর্ষ না করে। স্ট্যান্ডার্ড অনুশীলন হল অ্যাঙ্করের চারপাশে কমপক্ষে 20 থেকে 30 মিমি ক্লিয়ারেন্স রাখা যাতে কংক্রিট অবাধে প্রবাহিত হতে পারে এবং এর চারপাশে কম্প্যাক্ট হতে পারে।
- নোঙ্গর এলাকার চারপাশে স্তরে কংক্রিট কম্প্যাক্ট করুন। কম্পন নোঙ্গর মাথার নীচের স্থান পূরণ করার জন্য যথেষ্ট হওয়া উচিত তবে এতটা আক্রমণাত্মক নয় যে নোঙ্গরটি তার অবস্থান থেকে সরে যায়।
- ডেমোল্ডিংয়ের পরপরই অ্যাঙ্কর হেড পরিষ্কার করুন। লকিং খাঁজ থেকে পেস্ট অপসারণ করতে একটি ব্রাশ ব্যবহার করুন এবং বিকৃতি বা ক্ষতির জন্য মাথাটি পরীক্ষা করুন।
- প্রথম উত্তোলনের সময় পরিমাপ করা কংক্রিটের শক্তি রেকর্ড করুন। এই সংখ্যাটি আপনাকে বলে যে অ্যাঙ্করটি তার সম্পূর্ণ রেট করা ক্ষমতাতে ব্যবহার করা যেতে পারে কিনা।
সাধারণ লিফটিং লগ ব্যর্থতা এবং কীভাবে সেগুলি প্রতিরোধ করা যায়
কাস্ট-ইন অ্যাঙ্করগুলির সাথে বেশিরভাগ উত্তোলন দুর্ঘটনাগুলি অল্প সংখ্যক অনুমানযোগ্য প্যাটার্ন অনুসরণ করে। নীচের সারণীটি প্রিকাস্ট ইয়ার্ডে প্রায়শই দেখা ব্যর্থতা এবং সেগুলি বন্ধ করে এমন নিয়ন্ত্রণগুলি তালিকাভুক্ত করে৷
| ব্যর্থতা মোড | সাধারণ কারণ | প্রতিরোধ ব্যবস্থা |
|---|---|---|
| নোঙ্গর কংক্রিট আউট pulls | উত্তোলনের সময় সর্বনিম্ন শক্তির নিচে কংক্রিট | উত্তোলনের আগে ঘনক্ষেত্র বা সিলিন্ডারের শক্তি নিশ্চিত করুন |
| ইস্পাত নোঙ্গর বাঁক বা ফ্র্যাকচার | কাজের লোড সীমার উপরে বল, সাধারণত একটি অগভীর স্লিং কোণ থেকে | স্লিং এঙ্গেল যাচাই করুন এবং WLL কে সম্মান করুন |
| কংক্রিটের প্রান্ত ভেঙে যায় | প্রান্তের দূরত্ব ন্যূনতম প্রয়োজনীয়তার চেয়ে ছোট | লোড টেবিলে প্রান্ত দূরত্ব মান অনুসরণ করুন |
| লিফটের সময় ক্লাচ বন্ধ হয়ে যায় | ক্লাচ চোয়াল বা লক পিন অ্যাঙ্কর হেড জ্যামিতির সাথে মেলে না | একই অ্যাঙ্কর সিস্টেম থেকে ক্লাচ ব্যবহার করুন, কখনও মিশ্র সেটআপ করবেন না |
| শক্ত পেস্টের নিচে লুকানো নোঙ্গর মাথা | ফর্মওয়ার্ক অ্যাঙ্কর মাথার চারপাশে সিল করা হয়নি | ঢালা আগে অ্যাঙ্কর-টু-ফর্ম ইন্টারফেস সিল করুন |
এই ব্যর্থতার প্রতিটি একটি সংক্ষিপ্ত প্রি-লিফ্ট চেকলিস্টের মাধ্যমে প্রতিরোধযোগ্য। কংক্রিটের শক্তি, নোঙ্গর জ্যামিতি এবং স্লিং অ্যাঙ্গেল পরীক্ষা করার সময় ব্যয় করা একটি বাদ দেওয়া প্যানেলের চেয়ে অনেক সস্তা।
কিভাবে সঠিক কংক্রিট উত্তোলন লগ নির্বাচন করবেন
একটি লিফটিং লগ নির্বাচন করা একটি পাঁচ-পদক্ষেপের যুক্তি অনুসরণ করে। উপাদান ওজন, লিফট পয়েন্ট বিন্যাস, স্লিং জ্যামিতি, কংক্রিট পুরুত্ব, এবং ফর্মওয়ার্ক প্রকারের মাধ্যমে কাজ করুন এবং সঠিক লগ ফ্যামিলি নিজেই উপস্থিত হয়।
ধাপ 1 - লিফটিং পয়েন্ট প্রতি লোড গণনা করুন
মোট উপাদানের ওজনকে উত্তোলন পয়েন্টের সংখ্যা দিয়ে ভাগ করুন, তারপর নিরাপত্তা ফ্যাক্টর এবং কোণ গুণক প্রয়োগ করুন। যে কোনো উত্তোলিত জিনিসপত্রের ওজন যোগ করুন, যেমন স্প্রেডার বিম বা ফর্মওয়ার্ক, উপাদানের ওজনে। ফলাফল হল ন্যূনতম কাজের লোড সীমা প্রতি লগ্ন।
ধাপ 2 - লুগ ফ্যামিলি বেছে নিন
একটি ক্লাচ দিয়ে একটি একক বিন্দুতে উত্তোলিত উপাদানগুলির জন্য, একটি ইরেকশন অ্যাঙ্কর হল স্বাভাবিক পছন্দ। স্লিং সহ দুই বা ততোধিক পয়েন্টে তোলা প্রশস্ত বা ভারী উপাদানগুলির জন্য, একটি দুই-গর্ত নোঙ্গর একটি বৃহত্তর অঞ্চলে বল বিতরণ করে এবং একটি শেকল বা স্লিং পায়ের মধ্য দিয়ে যেতে দেয়।
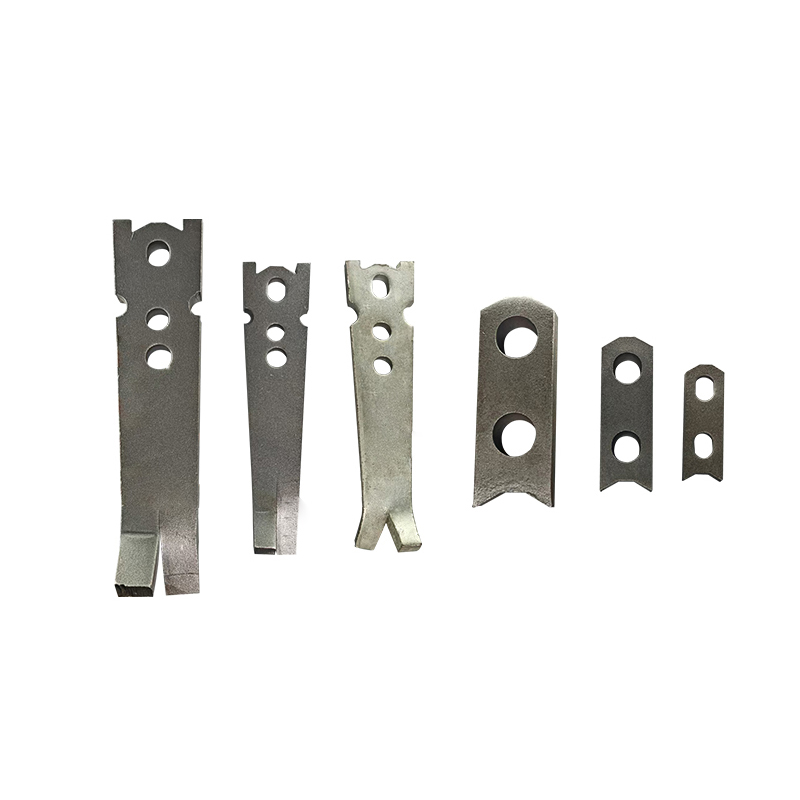 মাল্টি-পয়েন্ট প্রিকাস্ট উত্তোলনের জন্য দুটি হোল অ্যাঙ্কর এই দ্বি-গর্ত নোঙ্গরটি প্রিকাস্ট কংক্রিট উপাদানগুলির স্থিতিশীল এবং সুষম উত্তোলনের জন্য দ্বৈত লোড-ভারবহন ছিদ্র সরবরাহ করে, স্লিংগুলির সাথে ব্যবহার করার সময় একটি বিস্তৃত অঞ্চল জুড়ে বল বিতরণ করে। পণ্য দেখুন →
ধাপ 3 - কংক্রিটের পুরুত্ব যাচাই করুন
উপাদানটি প্রয়োজনীয় এমবেডমেন্ট গভীরতার জন্য যথেষ্ট পুরু হতে হবে। একটি 140 মিমি এমবেডমেন্ট সহ একটি 5 t লগের জন্য কমপক্ষে 200 মিমি কংক্রিটের পুরুত্ব প্রয়োজন। যদি উপাদানটি পাতলা হয় তবে আপনার একটি ছোট লগ, আরও লিফট পয়েন্ট বা একটি বিশেষভাবে ডিজাইন করা অ্যাঙ্কর প্রয়োজন।
ধাপ 4 - ফর্মওয়ার্কের সাথে ফিক্সিং পদ্ধতির মিল করুন
ইস্পাত আকারে, চৌম্বকীয় অবস্থানকারীরা অবস্থান নির্ধারণের সময়কে সেকেন্ডে কমিয়ে দেয় এবং ঠিক সঠিক উচ্চতায় অ্যাঙ্কর ধরে রাখে। কাঠ বা প্লাস্টিকের আকারে, স্ক্রু-অন বা পেরেক-অন প্লাস্টিকের অবস্থানকারী নোঙ্গরটিকে যথাস্থানে রাখে তবে মাউন্ট হতে কিছুটা বেশি সময় নেয়।
ধাপ 5 - পরিবেশ বিবেচনা করুন
স্ট্যান্ডার্ড কার্বন ইস্পাত লগ ইনডোর উত্পাদন এবং স্বাভাবিক এক্সপোজার জন্য উপযুক্ত। উপকূলীয় বা ক্ষয়কারী পরিবেশে বাইরে সংরক্ষণ করা উপাদানগুলির জন্য, গ্যালভানাইজড বা স্টেইনলেস স্টিলের অ্যাঙ্করগুলি বিবেচনা করুন যাতে উন্মুক্ত মাথাটি মরিচা না পড়ে এবং ক্লাচের সাথে হস্তক্ষেপ না করে।
তুলনা করুন কাস্ট-ইন অ্যাঙ্কর, ক্লাচ এবং ফর্মওয়ার্ক ম্যাগনেটের সম্পূর্ণ পরিসর নকশা লক করার আগে। সঠিক আকারের, সঠিকভাবে এম্বেড করা এবং এর ক্লাচের সাথে সঠিকভাবে মিলে যাওয়া একটি লাগা শত শত উত্তোলন চক্র থেকে বেঁচে থাকবে, যখন একটি অমিল সেট প্রথম প্যানেলে ব্যর্থ হতে পারে।
Concrete Lifting Lugs সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি কংক্রিট উত্তোলন লগ এবং একটি ইরেকশন অ্যাঙ্করের মধ্যে পার্থক্য কী?
কোন ব্যবহারিক পার্থক্য নেই। লিফটিং লগ হল যেকোন কাস্ট-ইন লিফটিং পয়েন্টের জন্য সাধারণ শব্দ। ইরেকশন অ্যাঙ্কর হল একই কম্পোনেন্টের জন্য প্রিকাস্ট প্রোডাক্ট ক্যাটালগে ব্যবহৃত নাম, সাধারণত যখন অ্যাঙ্করটিকে প্যানেল ইরেকশনের জন্য একটি ম্যাচিং ক্লাচের সাথে পেয়ার করা হয়।
2. ঢালাই করার পরে একটি কংক্রিট উত্তোলন লগ পুনরায় ব্যবহার করা যেতে পারে?
না। লগটি উপাদানের মধ্যে নিক্ষেপ করা হয় এবং তার পুরো পরিষেবা জীবনের জন্য সেখানে থাকে। শুধুমাত্র ক্লাচ, স্লিং এবং শ্যাকল উপাদানগুলি পুনরায় ব্যবহার করা হয়। আপনার যদি একটি অপসারণযোগ্য সংযোগ বিন্দুর প্রয়োজন হয়, একটি বিচ্ছিন্নযোগ্য আইবোল্ট সহ একটি থ্রেডেড সকেট অ্যাঙ্কর ব্যবহার করুন।
3. কোন নিরাপত্তা ফ্যাক্টর সাধারণত lugs উত্তোলন জন্য ব্যবহৃত হয়?
কাস্ট-ইন লিফটিং অ্যাঙ্করগুলি সাধারণত একটি সুরক্ষা ফ্যাক্টর ব্যবহার করে 2.5 থেকে 4.0 চূড়ান্ত লোড আপেক্ষিক. সঠিক ফ্যাক্টরটি নোঙ্গরের ধরন, উত্তোলনের আবেদন এবং কর্মীদের লোডের নিচে থাকার ঝুঁকির উপর নির্ভর করে, এই কারণেই সরবরাহকারীর ডকুমেন্টেশন সবসময় অনুসরণ করা উচিত।
4. উত্তোলনের আগে ন্যূনতম কংক্রিটের শক্তি কতটা প্রয়োজন?
অনেক প্রিকাস্ট উদ্ভিদ কমপক্ষে একটি ঘনক শক্তির জন্য অপেক্ষা করে 15 থেকে 25 MPa ধ্বংস করার আগে। যাইহোক, অধিকাংশ নোঙ্গর লোড টেবিল একটি সর্বনিম্ন শক্তি অনুমান 20 থেকে 30 MPa সম্পূর্ণ রেটেড ক্ষমতার জন্য। নির্দিষ্ট নোঙ্গর জন্য টেবিল পরীক্ষা করুন, এবং পরিমাপ শক্তি কম হলে, আনুপাতিকভাবে উত্তোলন লোড কমান বা অপেক্ষা করুন।
5. একটি উত্তোলন নোঙ্গর কত গভীর কংক্রিটে এমবেড করা উচিত?
3 t থেকে 8 t ওয়ার্কিং লোড রেঞ্জের সাধারণ অ্যাঙ্করগুলির জন্য, এম্বেডমেন্ট গভীরতা সাধারণত এর মধ্যে থাকে 120 মিমি এবং 170 মিমি . সঠিক মানটি নোঙ্গর সরবরাহকারীর লোড টেবিলে মুদ্রিত হয় এবং নোঙ্গরের আকার এবং কংক্রিটের শক্তির উপর নির্ভর করে।
6. সন্নিবেশ চুম্বক কি এবং কেন তারা লগ ইনস্টলেশন উত্তোলনের জন্য গুরুত্বপূর্ণ?
ইনসার্ট ম্যাগনেট হল ম্যাগনেটিক পজিশনিং ডিভাইস যা স্টিলের ফর্মওয়ার্কে ব্যবহৃত হয়। তারা নোঙ্গর পজিশনার, চেমফার, বা অন্যান্য এমবেড করা অংশটিকে ফর্ম ফেসের বিপরীতে শক্তভাবে ধরে রাখে, কংক্রিট কম্পিত হওয়ার সময় অ্যাঙ্করটিকে নড়াচড়া করতে বাধা দেয়। তারা ফর্মওয়ার্ক সেটআপের সময়কে ছোট করে এবং প্রতিটি লিফটিং লগের অবস্থানগত নির্ভুলতা উন্নত করে।